




 Rumah
 Produk
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

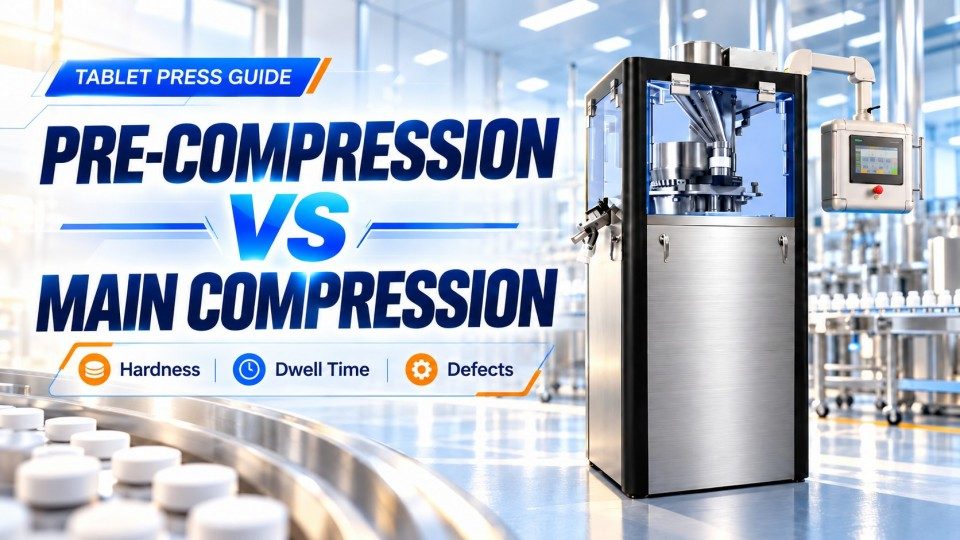
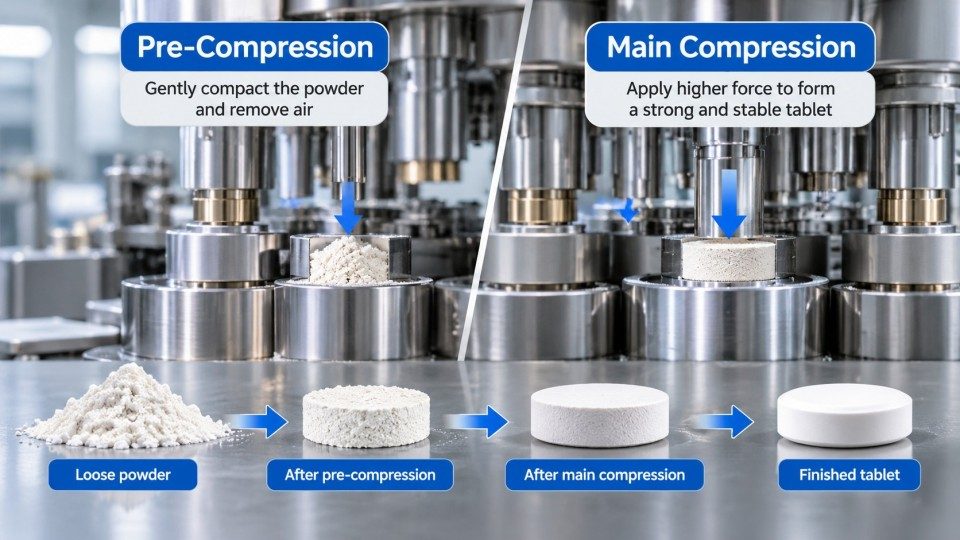
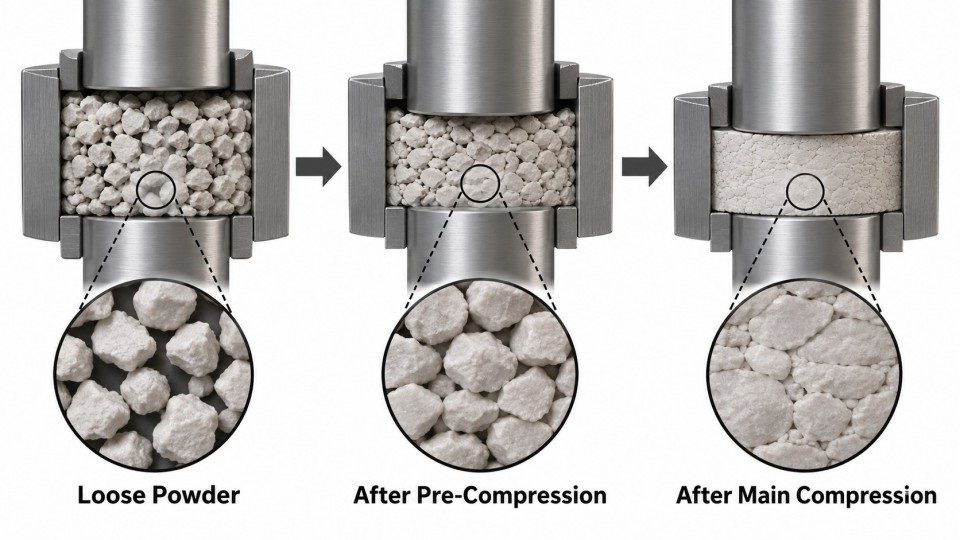
Pra-mampatan dan mampatan utama adalah dua peringkat yang berasingan dalam mesin pencetak tablet berputar. Pra-mampatan pada mulanya memadatkan serbuk, membantu zarah-zarah mendap dan membolehkan udara terperangkap keluar apabila keadaan sesuai. Mampatan utama mengenakan tekanan lanjut untuk membentuk tablet dengan kekuatan yang diperlukan.Perbezaan utamanya ialah pra-mampatan menyediakan lapisan serbuk, manakala mampatan utama bertindak ke atas bahan yang telah dipadatkan itu.
Kedua-dua peringkat mempengaruhi kekerasan tablet, keretakan hujung (capping), pelaminasi dan ke Konsistenan pengeluaran. Keputusan mereka juga bergantung pada formulasi, kelajuan turet, reka bentuk penebuk dan betapa cepat tekanan dikenakan dan dilepaskan. Daya yang lebih tinggi tidak bermaksud menghasilkan tablet yang lebih baik secara automatik.
Kesan teras terhadap kualiti tablet
Pra-mampatan memulakan pemadatan serbuk; mampatan utama melengkapkan pemadatan yang diperlukan untuk kekuatan dan bentuk tablet. Kedua-dua peringkat menggunakan penebuk atas dan bawah yang bertindak terhadap penggelek mampatan, tetapi ia bertindak pada titik yang berbeza dalam kitaran pengeluaran.
Selepas pengisian, die bergerak ke stesen pra-mampatan. Penggelek mendekatkan penebuk, mengurangkan ruang yang diduduki oleh serbuk atau granul. Zarah-zarah bergerak lebih rapat, ruang udara yang lebih besar menjadi lebih kecil dan sebahagian udara mungkin keluar. Bergantung pada bahan, zarah juga boleh mula berubah bentuk atau pecah menjadi cebisan yang lebih kecil. Prinsip kerja mesin pencetak tablet berputar menerangkan urutan pengisian, pemampatan dan pengeluaran yang lengkap.
Tekanan biasanya menurun apabila penebuk meninggalkan penggelek pertama. Tablet yang separuh terbentuk itu kemudiannya sampai ke stesen pemampatan utama, di mana bebanan lanjut menghasilkan sentuhan yang lebih kuat antara zarah. Akhir sekali, tekanan dilepaskan dan tablet ditolak keluar dari die. Penebuk dan die yang tidak sepadan atau haus boleh menjadikan peringkat ini kurang konsisten.
|
Perbandingan |
Pra-pemampatan |
Pemampatan utama |
|
Kedudukan |
Stesen pemampatan pertama |
Stesen pemampatan kedua |
|
Tujuan utama |
Menetap dan memapatkan serbuk separa |
Membina ketumpatan akhir dan kekuatan tablet |
|
Apa yang berlaku kepada zarah |
Menyusun semula, pendedahan awal dan kemungkinan pelepasan udara |
Deformasi lanjut dan ikatan zarah yang lebih kuat |
|
Tetapan utama |
Daya pra-pemampatan dan kelajuan pemuatan |
Daya pemampatan utama, kelajuan pemuatan dan masa tinggal |
|
Kesan ke atas kualiti |
Mengubah cara serbuk bertindak balas terhadap peringkat seterusnya |
Sangat mempengaruhi kekerasan akhir dan integriti tablet |
Gaya mampatan dan tekanan mampatan adalah berbeza. Gaya ialah beban yang dikenakan oleh penebuk, biasanya ditunjukkan dalam kN. Tekanan menggambarkan beban tersebut ke atas kawasan sentuhan penebuk, biasanya dalam MPa. Daya yang sama boleh menghasilkan tekanan yang berbeza pada saiz tablet yang berbeza. Itulah sebabnya tetapan tidak harus disalin antara saiz alat tanpa memeriksa proses sebenar.
Mampatan utama biasanya memberikan sumbangan terbesar kepada kekuatan tablet akhir, tetapi pra-mampatan boleh mengubah keberkesanan daya tersebut. Tablet yang dikondisikan dengan lemah semasa peringkat pertama mungkin berkelakuan berbeza daripada tablet dengan pemadatan awal yang lebih seragam.
Pra-mampatan mengubah sejauh mana zarah mampat rapat sebelum ia sampai ke penggelek utama. Jika ia membantu zarah tersusun semula dan membebaskan udara, mampatan utama boleh menghasilkan tablet yang lebih kuat tanpa peningkatan pada daya puncaknya. Jika pra-mampatan tidak sesuai untuk bahan tersebut, ia mungkin memberikan sedikit manfaat atau menimbulkan tekanan yang tidak diingini.
Penyelidikan formulasi yang diterbitkan mengesahkan bahawa hubungan antara kedua-dua peringkat bergantung pada serbuk yang dimampatkan. Sesetengah formulasi tindak balasnya baik terhadap daya awal yang lebih rendah, manakala yang lain bertindak balas secara berbeza.Tiada peratusan universal daya mampatan utama yang berfungsi sebagai tetapan pra-mampatan terbaik untuk setiap tablet.
Meningkatkan mampatan utama juga bukanlah penyelesaian tanpa had. Tablet mungkin menjadi lebih tumpat dan kuat apabila daya meningkat, tetapi kekuatan boleh mendatar, dan daya yang berlebihan boleh menyumbang kepada kecacatan atau mengganggu keperluan produk lain. Tetapan yang berguna mesti memenuhi lebih daripada sekadar sasaran kekerasan.
Kekerasan tablet biasanya bermaksud daya pecah: beban yang diperlukan untuk meretakkan tablet siap, diukur dalam N. Kekuatan tensil, diukur dalam MPa, mengambil kira geometri tablet apabila pengiraan yang betul digunakan. Kerapuhan mengukur berapa banyak bahan yang hilang oleh tablet akibat pergerakan berulang dan lelasan. Ini adalah sifat yang berkaitan, tetapi ia tidak boleh saling ditukar ganti.
Sebuah tablet boleh lulus ujian daya pecah dan masih serpih semasa pengendalian. Satu lagi mungkin kuat dari segi mekanikal tetapi gagal dalam spesifikasi peleraian atau pelarutan yang diperlukan. Memeriksa masalah kekerasan tablet di samping kerapuhan tablet memberikan gambaran yang lebih lengkap daripada hanya melihat daya mampatan sahaja.
Berat, ketebalan dan porositi tablet boleh membantu menjelaskan perubahan kekuatan. Jika tablet menjadi lebih keras kerana zarahnya mampat lebih rapat, itu tidak semestinya sama dengan meningkatkan ikatan antara zarah tersebut.
Kelajuan turret mengawal betapa cepat penebuk melalui setiap stesen mampatan, manakala reka bentuk penebuk dan penggelek mempengaruhi cara daya membina dan menurun. Atas sebab ini, rpm yang sama tidak menjamin hasil mampatan yang sama pada mesin yang berbeza atau dengan formulasi yang berbeza.
Masa diam biasanya diterangkan sebagai tempoh singkat apabila penebuk berada di bawah mampatan tinggi berhampiran penggelek.Masa diam geometri dianggarkan daripada geometri dan kelajuan mesin.Masa diam berasaskan daya dikira daripada lengkung daya yang diukur menggunakan aras daya yang dinyatakan. Kedua-dua ukuran ini berkaitan tetapi tidak seiras.
Penyelidikan yang membandingkan takrifan ini mendapati bahawa masa diam mesin yang dikira boleh kekal tidak berubah manakala masa diam berasaskan daya yang diukur berbeza antara campuran serbuk dan syarat mampatan. Bagi pengendali, pengajaran yang berguna adalah mudah: tetapan rpm hanya menceritakan sebahagian daripada keseluruhan cerita.
Kelajuan turret yang lebih tinggi biasanya memendekkan masa yang tersedia untuk pengisian acuan dan mampatan. Dengan sesetengah serbuk, ini boleh mengurangkan kekuatan tablet atau meningkatkan variasi berat. Formulasi lain bertolak ansur dengan kelajuan yang lebih tinggi dengan baik, jadi mesin yang lebih perlahan bukanlah secara automatik mesin yang terbaik. Keputusan kualiti sebenar mesti menentukan julat kelajuan yang boleh digunakan.
Bentuk kepala penebuk serta saiz dan kedudukan penggelek mampatan mempengaruhi betapa cepat penebuk ditutup, berapa lama ia kekal berhampiran daya puncak dan cara tekanan dibebaskan. Perubahan dalam perkakasan atau reka bentuk penekan oleh itu boleh mengubah kualiti tablet walaupun apabila daya puncak yang dipaparkan kelihatan sama.
Cara yang berguna untuk melihat proses ini adalah pra-pemampatan → pelepasan tekanan → pemampatan utama → pelepasan akhir dan pengeluaran. Setiap langkah boleh menjejaskan langkah seterusnya. Apabila membandingkan mesin penekan tablet, periksa kawalan pemampatan, perkakasan dan kualiti pengeluaran yang berterusan, bukannya kelajuan maksimum semata-mata. Periksa juga prestasi pengumpan: tingkap pengisian yang singkat boleh menghasilkan variasi berat tablet sebelum pemampatan bermula.
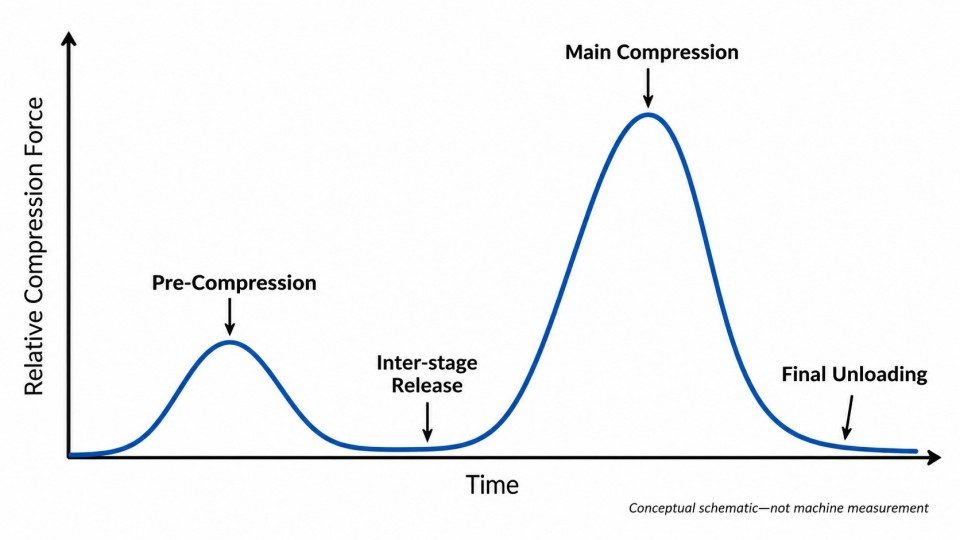
Lengkung daya-masa penekan tablet konseptual yang menunjukkan pra-pemampatan, pelepasan tekanan dan pemampatan utama
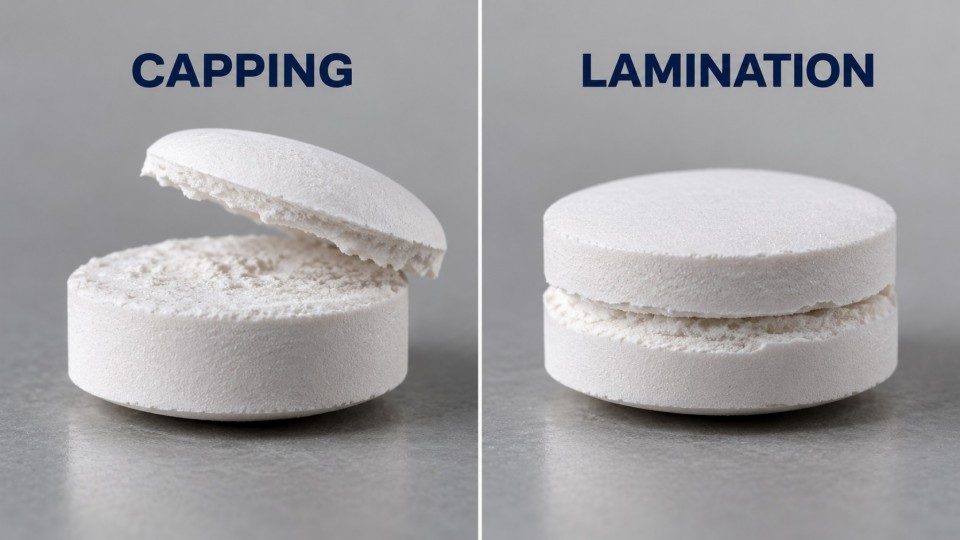
Pengcapannya dan pemelapisan berlaku apabila jisim padat tidak dapat menahan tekanan yang terhasil semasa pemampatan, pelepasan tekanan atau pengeluaran. Udara terperangkap adalah punca biasa, tetapi ia bukan satu-satunya punca. Meningkatkan daya pemampatan tanpa mengenal pasti punca boleh memburukkan lagi masalah.
Jika serbuk dimampatkan terlalu cepat, udara mungkin terperangkap apabila ruang antara zarah tertutup. Apabila penebuk melepaskan tekanan, udara mengembang manakala zarah memulihkan sebahagian daripada bentuk asal mereka. Jika ikatan dalaman tablet terlalu lemah, bahagian atasnya boleh terpisah atau badannya boleh pecah kepada beberapa lapisan.
Pra-pemampatan boleh membantu dengan memberikan peluang yang lebih awal kepada serbuk untuk mengendap dan melepaskan udara. Kajian juga menunjukkan bahawa udara terperangkap boleh menyumbang kepada pengembangan yang diukur di dalam die. Ini bermakna pemulihan yang luar biasa besar selepas pemampatan tidak selalu datang daripada keanjalan serbuk itu sendiri.
Pra-pemampatan dan pemampatan utama berfungsi sebagai peristiwa yang berasingan, bukan sekadar satu pemerasan yang panjang. Dalam kajian pengcapannya yang diterbitkan, membenarkan beban pertama jatuh sebelum pemampatan utama menghalang pengcapannya dalam rumusan yang diuji, manakala mengekalkan beban berterusan tidak berbuat demikian. Ini tidak bermakna setiap mesin penekan memerlukan selang masa yang sama; ia menunjukkan sebab peringkat pelepasan tekanan itu penting.
Pemelapisan juga boleh bermula semasa pengeluaran, apabila geseran antara tablet dan dinding die menghasilkan tekanan. Retakan lain berkembang apabila tablet mengembang selepas pemampatan. Kajian telah menunjukkan bahawa mekanisme yang berbeza ini tidak semuanya bertindak balas terhadap pra-pemampatan dengan cara yang sama. Jika kecacatan tablet berterusan, periksa masa dan tempat tablet itu pecah dan bukannya meningkatkan daya secara berulang kali.
Serbuk yang berbeza memerlukan syarat pemampatan yang berbeza kerana zarahnya membengkok, pecah dan berikatan dengan cara yang berlainan. Mesin tersebut kemudiannya menambah satu lagi pembolehubah: cara ia mengenakan dan melepaskan daya.
Selulosa mikrokristalin (MCC), iaitu eksipien tablet yang biasa, selalunya membentuk ikatan dengan mengubah bentuk di bawah tekanan. Sesetengah bahan kalsium fosfat berkelakuan lebih seperti zarah rapuh dan pecah kepada kepingan yang lebih kecil, mewujudkan permukaan sentuhan baharu. Serbuk yang pulih dengan kuat selepas pemampatan atau memerangkap udara dengan mudah boleh menjadi lebih sensitif terhadap kelajuan dan pra-pemampatan.
Saiz zarah, kelembapan, tahap pelincir dan granulasi juga mempengaruhi keputusan. Serbuk mungkin padat dengan tumpat tetapi masih membentuk tablet yang lemah jika zarahnya tidak berikatan dengan baik. Penyelidik membezakan antara kebolehmampatan (betapa mudahnya serbuk menjadi lebih tumpat), kebolehtabletan (berapa banyak kekuatan yang terhasil pada tekanan tertentu) dan kebolehpadatan (berapa banyak kekuatan yang terhasil pada ketumpatan tertentu). Istilah-istilah ini membantu menjelaskan sebab ketumpatan dan kekerasan tidak selalu meningkat serentak.
Perkara praktikalnya ialah tetapan yang terbukti berkesan dengan satu rumusan mungkin tidak berkesan dengan rumusan yang lain, walaupun dimensi tablet adalah sama. Nisbah pra/pemampatan utama yang tetap mengabaikan perbezaan bahan ini.
Periksa penggelek pemampatan, bentuk kepala penebuk, perkakasan yang disokong, pelarasan daya dan fungsi pemantauan. Ciri-ciri ini mempengaruhi cara daya sampai kepada serbuk. Haus perkakasan, keadaan die yang lemah atau pengisian yang tidak stabil juga boleh mengubah keputusan dari semasa ke semasa. perkakasan penekan tablet mesti sepadan dengan kedua-dua bahan dan bentuk tablet yang dihasratkan.
Apabila membuat pemilihan mesin penekan tablet, bandingkan julat kawalan praktikal dan output konsisten mesin tersebut, bukan sahaja daya maksimum atau kadar pengeluaran yang diiklankan. Spesifikasi maksimum tersebut tidak dapat meramalkan kualiti tablet untuk rumusan yang belum diuji.
Tetapan pra-pemampatan dan pemampatan utama yang terbaik ialah tetapan yang menghasilkan tablet secara berulang kali yang memenuhi had kualiti yang diperlukan pada kelajuan pengeluaran yang dihasratkan. Tiada nisbah daya tunggal atau sasaran masa mastautin yang sesuai untuk setiap rumusan.
Pastikan rumusan, perkakasan dan sasaran berat tablet konsisten semasa membandingkan tetapan yang diluluskan. Perhatikan kumpulan berikut daripada menukar beberapa pembolehubah yang tidak berkaitan sekaligus:
Tablet yang lebih kukuh tidak semestinya tablet yang lebih baik jika ia gagal dalam ujian kebolehpatahan, peleraian atau spesifikasi lain. Penyelenggaraan peralatan farmaseutikal rutin juga penting, kerana alat yang haus dan suapan yang tidak konsisten boleh menjadikan tetapan yang stabil sebelum ini tidak boleh dipercayai.
Mulakan dengan apa yang ditunjukkan oleh tablet yang rosak. Jika tablet lemah dan sangat berliang, semak sama ada serbuk sedang dipadatkan secukupnya. Jika pengopian kelihatan apabila kelajuan meningkat, siasat pelepasan udara, kadar pemuatan dan kelakuan serbuk. Jika lapisan terbelah semasa pengeluaran, periksa geseran die dan perkakasan daripada menganggap bahawa lebih banyak pra-mampatan akan menyelesaikan masalah tersebut.
Untuk mesin baharu, tentukan julat produk, perkakasan, kelajuan yang diperlukan, kawalan mampatan dan kriteria penerimaan kualiti dalam spesifikasi keperluan pengguna. Rich Packing boleh membincangkan konfigurasi mesin penekan tablet yang sesuai dengan keperluan ini, manakala tetapan khusus rumusan akhir mesti ditetapkan dan disahkan pada peralatan yang dimaksudkan.
Kesimpulannya: pra-mampatan menyediakan serbuk, mampatan utama membina tablet, dan kedua-duanya mesti dinilai melalui kualiti tablet siap. Daya, kelajuan dan masa mastautin ialah tetapan mesin; kekuatan yang konsisten, kadar kecacatan yang rendah dan output yang boleh dipercayai adalah keputusan yang penting.
Pra-mampatan sebahagiannya memadatkan dan menyediakan serbuk. Mampatan utama terus menyatukannya untuk membentuk struktur dan kekuatan akhir tablet.
Tidak. Stesen pra-mampatan yang berasingan hanya tersedia pada mesin yang direka dengan ciri tersebut.
Tidak. Ia selalunya lebih rendah dalam pengeluaran rutin, tetapi hubungan yang berguna bergantung pada rumusan dan mesin.
Tiada daya tunggal yang sesuai untuk setiap tablet. Sifat bahan, perkakasan, kelajuan dan sasaran kualiti menentukan tetapan.
Ya. Pra-mampatan yang betul boleh meningkatkan cara zarah padat dan terikat, tetapi kesannya mesti disahkan dengan bahan sebenar.
Tidak. Kekuatan boleh berhenti meningkat, dan daya yang berlebihan boleh menyumbang kepada kecacatan atau menjejaskan keperluan kualiti lain.
Tidak. Kelajuan yang lebih tinggi mengubah masa pengisian dan mampatan, tetapi hasilnya bergantung pada rumusan, perkakasan dan profil daya.
Ia boleh membantu apabila udara terperangkap atau sejarah pemuatan terlibat. Ia tidak dapat membetulkan setiap kecacatan yang disebabkan oleh pemunggahan atau pengeluaran.
Kekerasan lazimnya merujuk kepada daya pecah dalam N. Kekuatan tensil menyatakan kekuatan dalam MPa menggunakan pengiraan yang sesuai untuk bentuk tablet.
Bandingkan kedua-dua peringkat pemampatan bersama-sama dengan kelajuan, perkakas, kelakuan bahan dan ujian tablet siap di bawah prosedur pengeluaran yang diluluskan.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
[2] Masa Tinggal pada Pembuatan Tablet: Masa Tinggal Mengikut Daya Berbanding Masa Tinggal Geometri
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mel : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Rangkaian IPv6 disokong