




 Rumah
 Produk
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

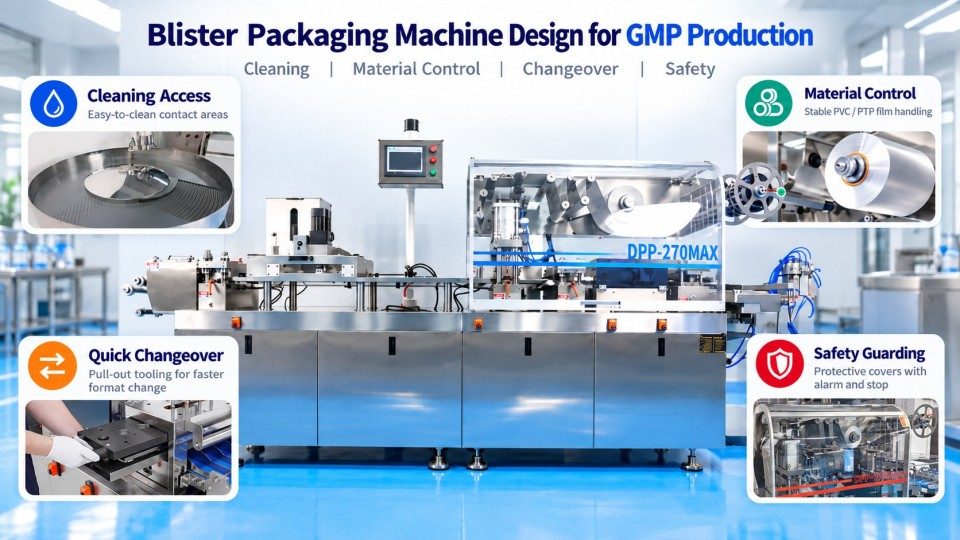
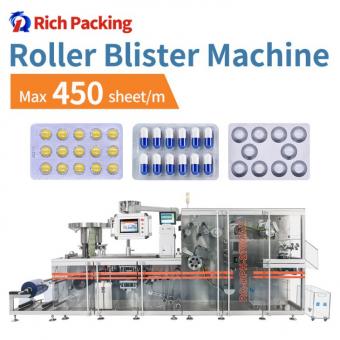
Mesin pembungkusan lepuh reka bentuk menyokong GMP dengan mengurangkan risiko pencemaran, menambah baik kawalan bahan pembungkusan, dan memudahkan pembersihan serta pertukaran. Permukaan yang bersentuhan dengan produk mestilah sesuai untuk kegunaan farmaseutikal, kawasan suapan perlu boleh diakses untuk penyingkiran sisa, dan pengesanan bahan membantu mencegah pengoperasian berterusan dengan filem PVC atau kerajang aluminium yang rosak. Perkakas pembentukan, pengedap, dan penumbukan tarik keluar direka untuk mempercepatkan penggantian perkakas apabila format lepuh berubah.
Penggera keselamatan, pelindung keselamatan, dan hentian kecemasan menangani bahaya di sekeliling bahagian mesin yang dipanaskan dan bergerak. Ciri-ciri ini melengkapkan keperluan GMP untuk kesesuaian peralatan, pembersihan, dan penyelenggaraan di bawah FDA 21 CFR 211.63–211.67. Keberkesanannya bergantung pada konfigurasi peralatan yang sesuai, prosedur operasi, dan pemeriksaan fungsian. Bagi pengeluar farmaseutikal, butiran reka bentuk ini mempengaruhi kawalan kualiti produk, keselamatan pengendali, dan masa yang diperlukan untuk penyelenggaraan rutin serta pertukaran kelompok.
GMP tidak menetapkan satu susun atur mesin lepuh universal atau memerlukan setiap model mempunyai penderia yang sama. Ia memerlukan pengeluar menggunakan peralatan yang sesuai untuk operasi yang dimaksudkan, mengekalkannya dalam keadaan terkawal, dan mencegah pencemaran serta kesilapan pembungkusan. Reka bentuk mesin menjadikan tugas tersebut lebih mudah—atau lebih sukar—untuk dilaksanakan secara konsisten.
Suapan dengan sudut yang sukar dicapai boleh mengekalkan habuk tablet selepas satu kelompok. Akses stesen pengedap yang kurang baik menyukarkan pemeriksaan selepas kesesakan kerajang; pertukaran bahan yang tidak teratur meningkatkan risiko kekeliruan.
Di Amerika Syarikat, FDA 21 CFR 211.63 merangkumi reka bentuk dan lokasi peralatan yang sesuai; 211.65 menangani permukaan yang bersentuhan dengan produk dadah atau bahan dalam proses; dan 211.67 merangkumi bertulis prosedur pembersihan dan penyelenggaraan serta rekodnya. Seksyen 211.130 juga memerlukan kawalan terhadap kekeliruan pembungkusan dan pelabelan, termasuk pemeriksaan sebelum pembungkusan bermula. Bab 3 GMP EU juga memerlukan susun atur dan reka bentuk peralatan yang meminimumkan ralat serta membolehkan pembersihan dan penyelenggaraan yang berkesan.
Bingkai keluli tahan karalas atau penutup pelindung tidak menjadikan sesebuah mesin “diperakui GMP” secara bebas. Pengeluar mesti menunjukkan bahawa peralatan, kaedah pembersihan, prosedur operasi, dan kawalan pembungkusan berfungsi untuk produk mereka. Keselamatan mekanikal memerlukan penilaian yang berasingan.
Nilai peralatan dengan memautkan risiko pengeluaran kepada ciri reka bentuk dan bukti ujian.
Titik sentuhan kecil berhampiran penyuap, panduan, sambungan, dan bahagian boleh tanggal boleh mengekalkan serbuk atau serpihan. Reka bentuk hiegin menggabungkan bahan yang sesuai dengan akses untuk pembersihan, pemeriksaan, dan penyelenggaraan.
Pada barisan lepuh tablet atau kapsul, kawasan suapan amat penting kerana produk yang tidak dimeteraikan terdedah sebelum ia memasuki rongga. Sisa boleh terkumpul pada komponen penyuap atau di sekeliling laluan pemindahan produk. Pengendali memerlukan akses yang mencukupi untuk membuang sisa produk dan memeriksa permukaan sebelum operasi seterusnya.
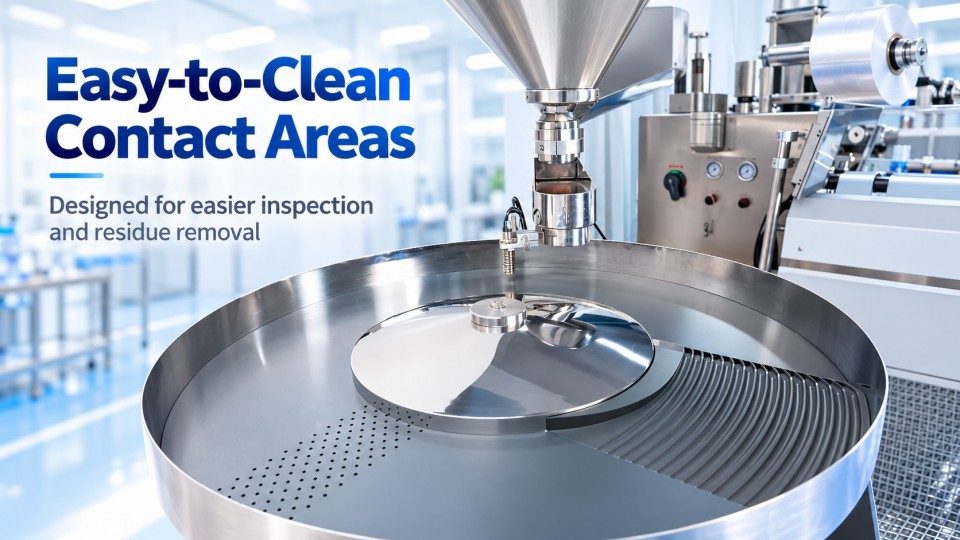
Komponen sentuhan produk harus menggunakan bahan yang sesuai dan boleh dibersihkan; keluli tahan karat 316 adalah satu pilihan untuk permukaan yang terdedah kepada produk farmaseutikal. Ini menyokong ketahanan bahan dan kebolehbersihan, tetapi gred keluli tahan karat sahaja tidak menunjukkan kesesuaian untuk setiap rumusan atau bahan kimia pembersihan. Pengeluar juga mesti mempertimbangkan keadaan permukaan, pengedap, kehausan, and keserasian dengan prosedur pembersihan yang disahkan atau yang dijustifikasikan sebaliknya.
Periksa pengumpan, permukaan sentuhan, laluan panduan, sambungan, dan pengikat. Arahan pembersihan harus menyatakan penangguhan bahagian, pemasangan semula, dan pemeriksaan sebelum guna.
Kabinet elektrik, pemacu, and titik pelinciran mewujudkan keperluan penyelenggaraan yang berbeza daripada kawasan produk farmaseutikal terdedah. Reka bentuk susun atur yang baik memisahkan zon sentuhan elektrik dan bahan jika perlu, membantu mengurangkan peluang pencemaran berkaitan penyelenggaraan.
Pemisahan tidak mewujudkan kepungan steril. Serbuk, kedap yang rosak, alat, dan sisa agen pembersihan masih memerlukan kawalan. Kaedah pembersihan bergantung pada produk dan prosedur tapak; fungsi CIP atau SIP terbina dalam tidak dianggap sebagai syarat wajib.
FDA 21 CFR 211.67 memerlukan prosedur pembersihan dan penyelenggaraan bertulis, termasuk tanggungjawab, kaedah, pemeriksaan, dan rekod. Untuk penukaran antara produk yang berbeza, pengeluar harus menentukan had penerimaan sisa yang bersesuaian dan menunjukkan keberkesanan pembersihan mengikut strategi kawalan pencemaran mereka. Kekerapan dan skad pengesahan tambahan bergantung pada risiko, bukan pada peraturan sewenang-wenang bahawa setiap pertukaran perkakas memerlukan kelayakan semula sepenuhnya.
Filem pembentuk PVC dan kerajang aluminium PTP mesti disuap tanpa koyak atau habis tanpa disedari. Pada masa yang sama, permukaan pengedap yang dipanaskan serta mekanisme pembentukan dan pengebukan yang bergerak memerlukan perlindungan yang sewajarnya untuk pengendali.
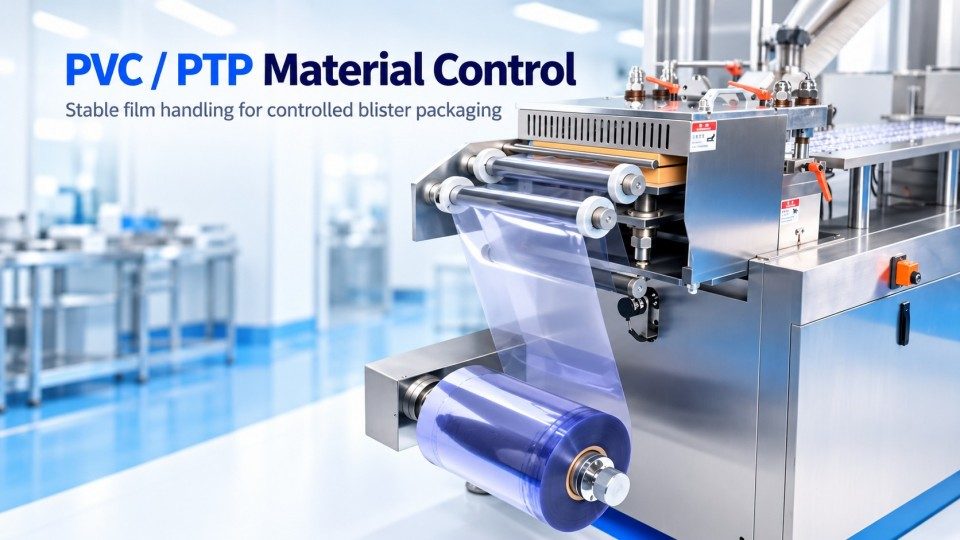
PVC yang terkoyak boleh mengganggu pembentukan rongga; kerajang penutup yang rosak boleh meninggalkan poket yang tidak bertutup. Pengindeksan yang berterusan juga menjadikan pek yang terjejas lebih sukar dikenal pasti.
Mesin pembungkusan lepuh yang direka bentuk dengan baik boleh mengesan kerosakan pada filem pembentuk PVC dan kerajang aluminium PTP serta berhenti secara automatik apabila perlindungan ini dipasang. Sebaik sahaja pengendali membaiki atau menggantikan bahan tersebut, laluan web dan pendaftaran perlu diperiksa. Bahan yang terdedah kepada kerosakan dan proses mula semula harus dikendalikan mengikut prosedur penolakan dan pemeriksaan barisan yang diluluskan.
Kekurangan bahan adalah satu keadaan yang berasingan. Penggera kehabisan bahan memaklumkan pengendali apabila bekalan kerajang PVC atau PTP habis. Amaran ini membantu pengendali bertindak balas terhadap gelendong yang kosong, tetapi ia bukanlah pengganti untuk ujian integriti kedap, pemeriksaan rongga, atau pengesahan bahan pembungkusan yang betul.
Pengadang menyekat akses ke bahagian berbahaya semasa pengendali mengendalikan mesin. DPP-270Max keluaran Rich Packing merangkumi penutup pelindung di sekitar stesen kerjanya dan fungsi hentian kecemasan. Membuka penutup pelindung antara stesen pengedap haba dan penebukan secara automatik mencetuskan penggera dan menghentikan mesin.
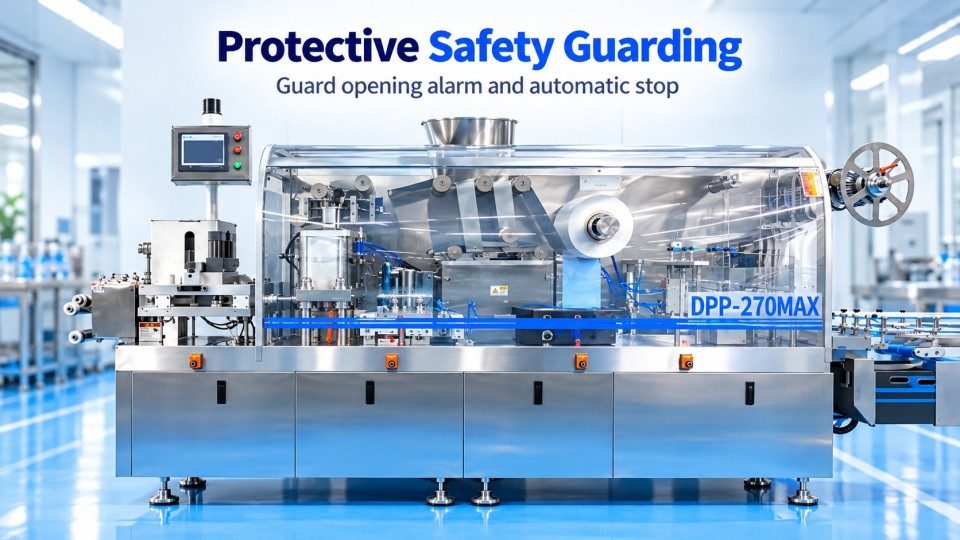
Keadaan penggera, tindak balas henti, dan mula semula harus disemak berbanding dokumentasi keselamatan yang diluluskan semasa ujian penerimaan peralatan.
ISO 12100 menyediakan rangka kerja untuk penilaian risiko jentera. ISO 14120 merangkumi pembinaan dan pemilihan pengadang tetap dan boleh gerak, manakala ISO 14119:2024 menangani peranti interlok yang digunakan dengan pengadang. Ini adalah piawaian keselamatan jentera dan bukannya pengganti untuk kawalan pembersihan atau pembungkusan GMP.
Sebelum menyambung semula pengeluaran, pengendali mesti memeriksa mesin dan sebarang bahan yang terjejas.
Cabar setiap penggera yang dinyatakan melalui ujian yang selamat dan didokumenkan. Semak tindak balas putus PVC dan kerajang, amaran kepupusan, mesej kerosakan, dan syarat mula semula. Bagi penutup pelindung antara stesen pengedap haba dan penebukan, sahkan kedua-dua pengaktifan penggera automatik dan penghentian mesin. Uji hentian kecemasan di bawah prosedur keselamatan lulus yang berasingan.
Pertukaran mesin lepuhmelibatkan bahan pembungkusan, perkakasan, dan pelepasan kelompok. Kerja mekanikal yang lebih pantas mengurangkan satu bahagian masa henti; permulaan masih memerlukan pelepasan dan semakan yang diluluskan.
Platform penyambung pantas PVC khusus menjadikan penggantian filem lebih mudah diurus. Daripada bergelut untuk menjajarkan hujung filem yang longgar semasa bekerja di sekitar laluan buka gulungan, pengendali mempunyai kawasan khusus untuk menyediakan sambungan. Ini membantu mengurangkan kesukaran pengendalian semasa penggantian gulungan.
Pengendali mesti mengikut prosedur penyambungan yang diluluskan, mengesahkan spesifikasi dan penjajaran filem, serta mengecualikan bahagian bersambung yang tidak sesuai daripada pek siap mengikut keperluan.
Menggantikan filem pembentuk hanyalah satu bahagian daripada pertukaran bahan. Apabila kerajang PTP bercetak digunakan, pengendali mesti mengesahkan spesifikasi kerajang, identiti produk, kekuatan, dan grafik berbanding arahan pembungkusan yang diluluskan sebelum mula semula. Malah lepuh yang terbentuk dan dimeterai dengan betul boleh diterima jika kerajang bercetaknya kepunyaan produk atau kekuatan yang salah.
DPP-270Max daripada Rich Packing menggunakan alatan tarik keluar pada stesen pembentukan, pengedap haba, dan penumbukan. Reka bentuk ini mengurangkan kerja mekanikal yang terlibat dalam pertukaran format: pengendali boleh mengeluarkan set alatan sedia ada dan memasang alat gantian tanpa perlu meleraikan pemasangan di sekelilingnya secara ekstensif.
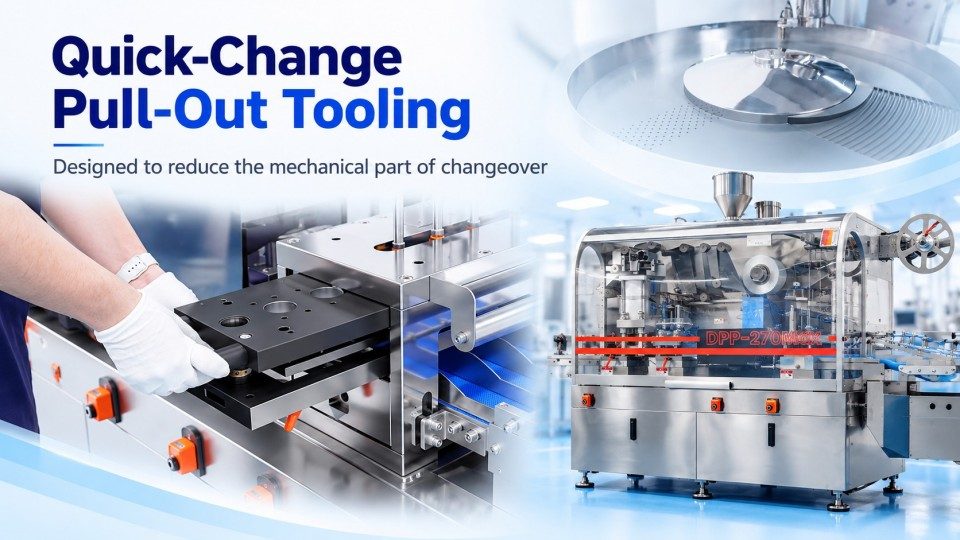
Selepas penggantian, pengendali mesti mengesahkan identiti alatan, keselamatan pemasangan, penjajaran, dan tetapan untuk format lepuh seterusnya. Kedalaman pembentukan dan kesesuaian rongga, syarat pengedap, dan kedudukan potong kesemuanya memerlukan perhatian kerana pertukaran alatan boleh menjejaskan kualiti pek siap.
Penggantian alatan hanyalah sebahagian daripada pertukaran kelompok lengkap, yang turut merangkumi pembersihan, pelepasan, rekonsiliasi bahan, pek percubaan, dan kelulusan. Tiada masa pertukaran tetap diandaikan tanpa data khusus model yang disahkan.
Sebelum kelompok seterusnya bermula, tablet atau kapsul terdahulu, PVC dan kerajang yang tidak digunakan, bahan cetak, bahagian web yang ditolak, dan pengecam kelompok mesti dibersihkan seperti yang dinyatakan oleh prosedur yang diluluskan. Bahan dan alatan baharu harus sepadan dengan pesanan kerja, dan orang yang diberi kuasa harus mengesahkan bahawa semakan yang diperlukan telah selesai.
Sebagai contoh, selepas menukar daripada satu kekuatan tablet kepada yang lain, hanya memasang die pembentukan yang betul tidak menolak kemungkinan berlakunya kesilapan campuran. Kerajang penutup lama, baki tablet, atau tugasan cetakan yang tidak berubah mungkin masih ada. FDA 21 CFR 211.130 secara langsung menangani pemeriksaan bahan pembungkusan dan pemeriksaan kemudahan pembungkusan sebelum digunakan. Peralatan yang mudah diakses boleh menjadikan pemeriksaan itu lebih praktikal, tetapi ia tidak boleh menggantikannya.
Semakan peralatan harus menghubungkan setiap keperluan pengguna kepada risiko operasi dan ujian yang didokumenkan. Ciri katalog bukanlah bukti prestasi di tapak pemasangan.
|
Risiko atau keperluan pengeluaran |
Reka bentuk atau kawalan yang berkaitan |
Pemeriksaan praktikal |
|
PVC atau kerajang penutup putus |
Pengesanan putus bahan dan henti automatik |
Cabar setiap fungsi putus bahan dengan selamat; rekod respons mesin dan syarat mula semula |
|
Gulungan PVC atau kerajang habis |
Penggera kehabisan bahan |
Sahkan penggera yang betul muncul untuk setiap bahan yang habis |
|
Akses ke stesen bergerak atau dipanaskan |
Pengadang pelindung, penggera pembukaan pengadang dan henti automatik, henti kecemasan |
Sahkan penggera dan henti mesin apabila penutup yang ditentukan dibuka; uji henti kecemasan terhadap reka bentuk keselamatan yang diluluskan |
|
Serbuk atau serpihan tertinggal selepas satu kelompok |
Suapan dan permukaan bersentuhan produk yang boleh diakses |
Ikuti kaedah pembersihan yang diluluskan; periksa lokasi yang ditentukan dan rekod keputusan |
|
Perkakas atau format pembungkusan salah |
Bahagian format yang dikenal pasti dan kawalan persediaan yang diluluskan |
Sahkan identiti perkakas, kedudukan, pengikat, identiti bahan, dan pek permulaan |
|
Pertukaran perkakasan mekanikal yang lama |
Perkakasan pembentukan, pengedap, dan penebukan jenis tarik keluar |
Sahkan perkakasan yang betul boleh dikeluarkan, diganti, dijajarkan, dan di Selamat kan di bawah prosedur pertukaran yang diluluskan |
|
Pembentukan atau pengedap yang kurang baik selepas pertukaran |
Tetapan terkawal dan semakan proses |
Periksa bentuk rongga, pendaftaran, kualiti pengedap, dan pemotongan berbanding kriteria penerimaan yang diluluskan |
Pemeriksaan ini boleh diagihkan merentas kitaran hayat kelayakan. Pada ujian penerimaan kilang (FAT), pasukan boleh mengesahkan ciri mekanikal yang ditentukan dan mensimulasikan penggera yang ditetapkan sebelum penghantaran. Pada ujian penerimaan tapak (SAT), mereka boleh menilai fungsi yang bergantung pada pemasangan, utiliti, atau persekitaran penerimaan. Kelayakan pemasangan (IQ) mendokumentasikan pemasangan berbanding keperluan yang diluluskan, manakala kelayakan operasi (OQ) mencabar fungsi dan had operasi yang ditetapkan. Kelayakan prestasi (PQ), jika berkenaan, menunjukkan proses di bawah keadaan pengeluaran yang dihasratkan. EU GMP Annex 15 menerangkan pendekatan kelayakan berasaskan risiko; pelan pengesahan tapak yang diluluskan harus mentakrifkan skop ujian mengikut risiko sistem dan keperluan pengguna yang bersetuju.
Kualiti pembungkusan juga memerlukan buktinya sendiri. Penggera putus filem yang berjaya tidak membuktikan bahawa setiap lepuh dikedap dengan betul. Pengedap bergantung pada gabungan bahan dan keadaan operasi yang layak, termasuk suhu, tekanan, dan masa sentuhan yang berkaitan dengan peralatan. Pasukan harus menggunakan ujian dan kriteria penerimaan yang diluluskan untuk mengesahkan integriti pakej dan memeriksa sampel selepas persediaan, pertukaran bahan, dan penyelenggaraan mengikut keperluan. Tiada fungsi pemeriksaan penglihatan atau ujian pengedap dalam talian tertentu harus diandaikan melainkan ia didokumentasikan pada mesin.
Peralatan yang digunakan dalam pengeluaran terkawal GMP mesti boleh dibersihkan dan fungsi berkaitan kualitinya boleh disahkan; keselamatan pengendali memerlukan langkah perlindungan yang berasingan. Bandingkan fungsi keselamatan, akses pembersihan, pengendalian bahan, dan ciri pertukaran dengan keperluan pengguna anda, kemudian sahkan melalui ujian yang sewajarnya.
Rich Packing DPP-270Max menggabungkan ciri reka bentuk sokongan GMP ini: platform kerja yang luas dan rata untuk pembersihan yang lebih mudah, komponen sentuhan produk keluli tahan karat 316 dan aloi aluminium, serta zon elektrik dan sentuhan bahan yang diasingkan untuk membantu mengurangkan risiko pencemaran silang. Ia juga menampilkan pengesanan putus bahan PVC/PTP dengan penghentian automatik, penggera kehabisan bahan, penggera pembukaan pengadang dengan penghentian automatik, platform penyambungan pantas PVC, dan perkakasan tarik keluar pertukaran pantas.
Hubungi Rich Packing untuk membincangkan konfigurasi untuk aplikasi pembungkusan lepuh anda.
Bahan sentuhan produk yang sesuai, kawasan pembersihan yang boleh diakses, pengendalian bahan yang boleh dipercayai, dan reka bentuk peralatan yang boleh diselenggara semuanya membantu. Pengeluar juga mesti menetapkan prosedur, kelayakan, dan kawalan pengeluaran yang didokumentasikan yang sewajarnya untuk produk dan tapak yang dihasratkan.
Mereka terutamanya menangani bahaya jentera dan perlindungan pengendali. GMP memberi tumpuan kepada kualiti ubat, pencegahan pencemaran, dan operasi terkawal. Kedua-duanya penting, tetapi keselamatan jentera harus dinilai berdasarkan penilaian risiko dan piawaian keselamatan yang berkenaan.
Filem PVC yang rosak boleh mengganggu pembentukan lepuh, manakala kerajang aluminium yang rosak boleh menyebabkan rongga lepuh tidak berkunci. Pada mesin yang dilengkapi dengan pengesanan kerosakan bahan, sistem akan menghentikan pengeluaran secara automatik apabila kerosakan dikesan. Pengendali mesti membaiki bahan tersebut, memeriksa penjajarannya, dan memeriksa atau menolak pek lepuh yang terjejas sebelum memulakan semula.
Tidak. Gred bahan hanyalah satu aspek reka bentuk hianat. Keserasian sentuhan, akses, keadaan permukaan, keberkesanan pembersihan, penyelenggaraan, dan prosedur kualiti tapak semuanya mempengaruhi kesesuaian.
Alat pembentukan tarik keluar, pengedap, and penebukan mempercepatkan bahagian mekanikal penukaran format lepuh dengan memudahkan pengalihan dan penggantian perkakasan. Pembersihan, pelepasan talian, semakan bahan betul, pengesahan persediaan, dan dokumentasi yang diperlukan kekal sebagai langkah berasingan sebelum pengeluaran boleh dimulakan semula.
FAT boleh menguji fungsi yang ditentukan sebelum penghantaran; IQ memeriksa pemasangan; OQ mencabar fungsi pengendapan dan had yang ditetapkan; dan PQ, jika berkenaan, mengesahkan prestasi proses di bawah syarat yang dihasratkan. Pelan kelayakan harus mencerminkan risiko produk, konfigurasi mesin, dan keperluan pengguna yang dipersetujui.
1. U.S. FDA, 21 CFR Bahagian 211, terutamanya §§211.63, 211.65, 211.67 dan 211.130
2. European Commission, EudraLex Jilid 4, Bahagian I, Bab 3: Premis dan Peralatan
3. ISO, ISO 12100:2010, Penilaian risiko dan pengurangan risiko
4. ISO, ISO 14120:2015, Pengadang tetap dan boleh gerak
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mel : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Rangkaian IPv6 disokong